让大模型读机械图纸标“形位公差”:为什么基准代号一碰尺寸线就翻车?车间教师的图纸提示词拆解
在机械制图与数控实训中,许多师生尝试用多模态大模型直接解读零件工程图中的几何公差(GD&T)。但模型常常把“表面基准”与“轴线基准”搞反,甚至算错最大实体要求(MMC)的公差补偿。结合一线教学与国家标准 GB/T 1182,拆解多模态图纸识别的三大物理盲区,并给出工业工程落地的分步判读工作流与提示词。
2026-11-17 · 杨老师 · 8 分钟
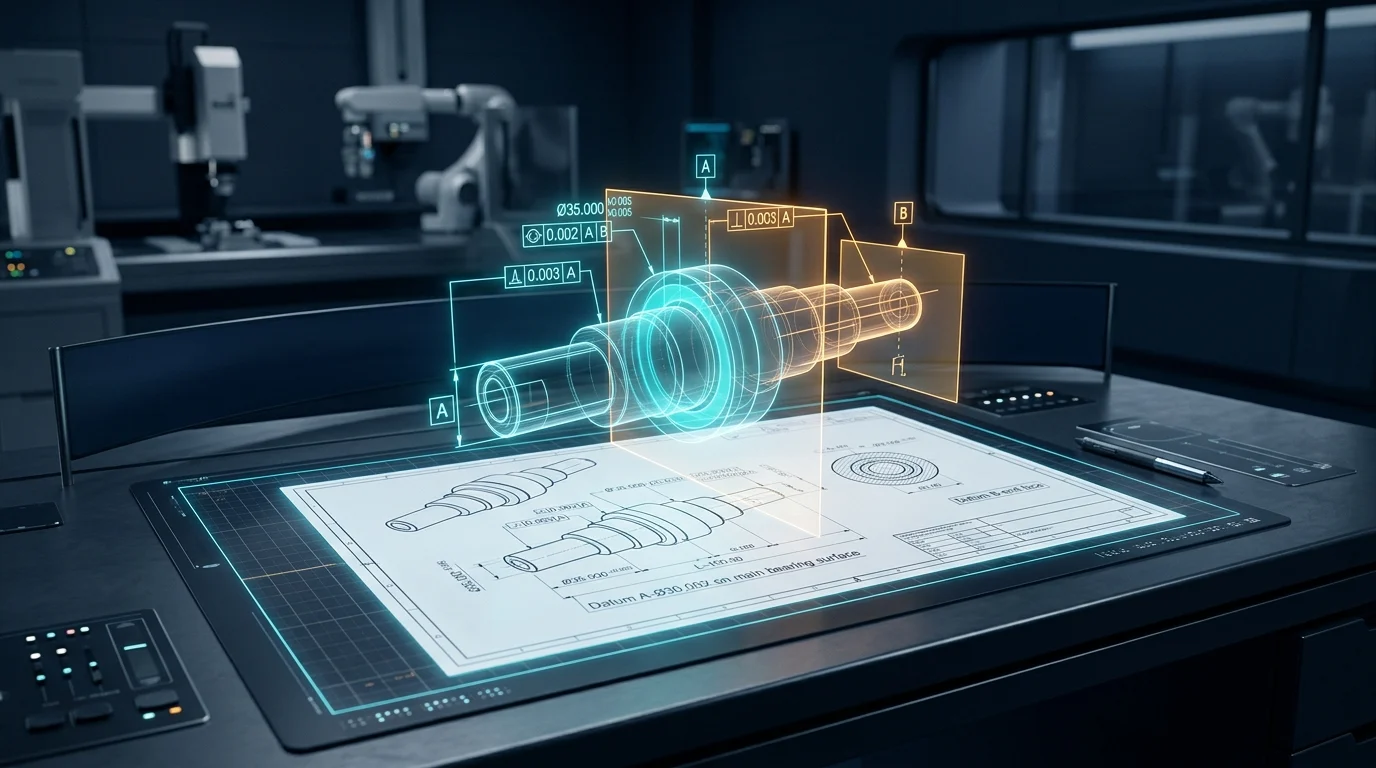
前两天在 CAD/CAM 与机械精密测量实训机房巡视,看到两个正在准备毕业设计的学生正对着屏幕上的零件图窃窃私语。
我凑过去一瞧,原来他们正把一张减速器输出轴的工程图局部截图上传给某知名多模态大模型,提示词写得挺神气:“请帮我解析图纸里的形位公差,并编写一份工件质检作业指导书。”
大模型在两秒钟内吐出了一份排版极其工整的 Markdown 表格,条理清晰、术语齐全:
- “项目:同轴度”
- “公差值:$\Phi 0.015$”
- “基准:$A$”
- “质检建议:将千分表测头抵在退刀槽外表面,旋转工件一周读取跳动量……”
两个学生正准备把这段内容直接复制到实训报告里,我敲了敲他们的显示器:“停一下,你们仔细看基准代号 $A$ 的黑三角标在什么地方?”
学生愣了一下,放大图纸一看:基准 $A$ 的粗引出线,端端正正地与支撑轴颈 $\Phi 45k6$ 的尺寸线对齐。
我指着图纸问他们:“基准引线与尺寸线对齐,代表基准是轴径的外表面,还是这根轴的旋转轴心线?退刀槽加工出来本身就有偏刀和粗糙度,如果质检员按大模型的指导,把千分表打在退刀槽表面上当基准找正,全车间合格的精磨主轴全得被你们当作废品打掉!”
两个学生面面相觑,后背直冒冷汗。
信息整理日期:2026 年 11 月 17 日。本文梳理的图纸解析规范基于国家标准 GB/T 1182-2018《产品几何技术规范(GPS)几何公差》、GB/T 16671《最大实体要求、最小实体要求及可逆要求》以及数控精密加工一线检验实践,适用于工科院校教学、创客研制与机械制造检验,不替代军工特种装配与高精度超差让步接收专项评审。
一、为什么多模态大模型读机械图纸时,形位公差(GD&T)必然“翻车”?
很多老师和工程师有一种错觉:多模态大模型既然能精准识别自然风景、识破 OCR 复杂票据,甚至能读懂流程图,那看一张黑白分明的机械工程图岂不是轻而易举?
其实不然。工程图纸(特别是涉及产品几何技术规范 GPS / GD&T 的图样)并不是一张“普通插图”,它是一套高度压缩、高度抽象且具备严格拓扑约束的数理几何公理体系。大模型的底层推理逻辑在面对形位公差时,存在三个无法回避的致命盲区:
1. 基准符号(Datum Triangle)连线位置的“亚像素拓扑语义灾难”
在 GB/T 1182-2018 国家标准中,基准符号的连接位置差之毫厘,物理定义谬以千里:
- 基准引线与尺寸线对齐(Collinear):基准要素是该尺寸所限定的导出要素(Derived Feature),即轴线、中心平面或球心。加工和测量找正时,必须使用两顶尖孔、膨胀心轴或自定心卡盘确定虚拟回转中心;
- 基准引线与尺寸线明显错开(Offset):基准要素是组成要素(Integral Feature),即该特定表面的实际轮廓表面或素线。找正时千分表必须直接与物理实体表面接触。
视觉大模型把图像切分成一个个固定尺寸的 Patch(如 $14\times 14$ 或 $16\times 16$ 像素网格)。在整张机械图纸压缩输入时,尺寸线箭头与基准引线相交的那几个微小像素,往往被卷积平均或池化平滑掉了。大模型无法建立矢量拓扑层级的“吸附”判断,只能“猜”这个三角属于旁边哪个面,导致“轴线基准”与“表面基准”随意颠倒。
2. 最大实体要求(MMC, Ⓜ)与动态公差补偿的“逻辑断层”
在现代精密机械制造中,为了降低加工成本、保证装配互换性,大量孔轴配合采用最大实体要求(Maximum Material Condition, MMC),图纸框格中经常出现代号 $\textcircled{M}$。
很多学生以为大模型看到 $\textcircled{M}$ 只是做个标记,但工程上的 MMC 意味着动态公差补偿(Bonus Tolerance):
- 当孔的实际加工尺寸为其最小孔径(最大实体状态 MMC)时,位置度公差为框格标注的基准值(如 $\Phi 0.05$);
- 当孔被加工得稍大一些(趋向最大孔径 / 最小实体状态 LMC)时,孔径放大的这部分差额,可以**$1:1$ 补偿给位置度公差**!也就是允许位置度偏离更多,工件依然能够顺利装配。
大语言模型如果没有外挂公差计算链条,往往把 MMC 读成一个死板的静态字符串,甚至在计算质检判定时,误把合格的偏心工件判定为超差报废,完全丧失了工程经济性思维。
3. 基准体系(Datum Reference Frame)的“自由度约束次序混乱”
一个标准的形位公差框格往往包含多重基准,例如:
[ ⌖ | Φ0.02 | A | B | C ]
在机械原理和机床夹具学中,这三个基准代表了空间 6 个自由度的严格次序约束:
- 第一基准 $A$(主要基准):必须提供至少 3 个支承点,消除 3 个自由度;
- 第二基准 $B$(次要基准):提供 2 个支承点,消除 2 个自由度;
- 第三基准 $C$(第三基准):提供 1 个支承点,消除最后 1 个自由度。
一旦颠倒为 [ C | B | A ],夹具定位面与测量找正基准完全变样。通用大模型由于习惯了自然语言的“词序灵活性”,经常在生成解释时把 $A$、$B$、$C$ 的顺序随意颠倒,或者把定向公差(垂直度)和定位公差(同轴度、位置度)混为一谈。
二、危险解释 vs 标准评定:一眼识破 AI 伪指导书
为了让大家看清大模型“信口开河”的典型危害,我们来看一段同一张传动轴图纸下,通用大模型生成的检验指导书与车间标准规程的对比:
典型零件图样要求
- 被测要素:齿轮安装轴颈 $\Phi 32k6$
- 公差框格:
[ ◎ | Φ0.012 | A - B ] - 基准说明:$A$ 为前端支承轴径中心轴线,$B$ 为后端支承轴径中心轴线,$A-B$ 为公共基准轴线。
错误示范(大模型直接输出的伪指导书)
【质检步骤】
1. 选用精度 0.001mm 的千分尺,测量 Φ32k6 轴颈外径。
2. 将轴平放在大理石平台上,将千分表打在 A 轴颈表面归零。
3. 推动轴在平台上滚动,观察 Φ32k6 轴颈表面的千分表读数跳动,最大差值即为同轴度误差。
4. 若差值小于 0.012mm,则判定同轴度合格。
车间老教师批注:
荒唐透顶!
- 大模型把公共基准 $A-B$ 简化成了单基准 $A$,丢掉了后轴颈 $B$ 的约束;
- 将轴平放在平台上滚动测出来的根本不是同轴度,而是夹杂了外圆圆度、素线直线度和圆跳动的综合跳动量,甚至受两端轴径尺寸差的影响发生倾斜;
- 测量轴线的同轴度,必须依靠两端中心孔用偏摆检查仪(两顶尖)装夹,或者在两端 $A$、$B$ 轴颈处垫两组等高 $V$ 形铁,才能模拟出 $A-B$ 公共基准轴线!
正确规范(车间实训规程标准方案)
【检验方法:V形块模拟公共轴线法】
1. 仪器与附件准备:精密偏摆检查仪(或高精度同规格等高 V 形块一对)、杠杆千分表(分度值 0.001mm)、测头磁性表座。
2. 找正装夹:
   - 将等高 V 形块分别置于 A 轴颈与 B 轴颈理论接触有效宽度内;
   - 轴向定位靠平轴肩端面,保证两轴颈形成稳定的公共回转基准轴线 A-B。
3. 测量实施:
   - 将杠杆千分表测头垂直压在被测 Φ32k6 轴颈理论截面上,预压 0.1~0.2mm 并对零;
   - 沿切削工作旋转方向缓慢手动旋转工件 360°,记录单个截面内千分表的最大示数与最小示数之差 $\Delta_1$;
   - 沿轴向均布测量不少于 3 个特征截面,取各截面中最大径向圆跳动值,按几何评定准则换算确定同轴度误差是否在 $\Phi 0.012$ 允差范围内。
三、车间教师的“四道防线”:如何驯服大模型处理机械图样
在日常实训备课与创客指导中,我们并不因噎废食地排斥 AI,而是给大模型设立了四道不可逾越的工程防线:
flowchart TD
    A["原始工程图纸 (CAD/PDF)"] --> B["防线一:局部特征高清切片 (Crop & Zoom)"]
    B --> C["防线二:提示词拓扑强校验 (基准连线/公差带形状/自由度)"]
    C --> D["防线三:国标 GB/T 1184 查表与动态公差修正 (MMC 计算)"]
    D --> E["防线四:物理检具与测量工艺绑定 (偏摆仪/V形铁/三坐标)"]
    E --> F["合格可靠的工序质检指导卡"]
防线一:拒绝全图缩略,坚持“局部特征高分辨率切片”
千万不要把整张包含几十个尺寸和标题栏的 A0/A1 大图直接缩图扔给大模型。 在截图时,应使用 CAD 导出单色高清 PDF,或者局部框选被测特征、形位公差框格与关联基准所在的区域,确保引线箭头与尺寸线的交点像素清晰锐利。
防线二:提示词“拓扑关系强校验”
在提示词中强制模型回答选择题,剥夺其“模棱两可糊弄过去”的空间:
- “请仔细观察基准引线:它是否与尺寸线完全在同一直线上?(回答 是/否)”
- “框格第一格的公差特征符号是什么?第二格是否有直径符号 $\Phi$?第三格基准是否有复合基准符号如 A-B?”
防线三:结合国标(GB/T 1184 与 GB/T 1800)进行规则拦截
未注形位公差不能默认是 0,必须引导模型调取标准规范:按零件图技术要求里的“未注公差按 GB/T 1184-K 执行”,自动根据基本尺寸跨度查出线性和角度允差,杜绝幻觉。
防线四:物理测量方案与检具强绑定
无论大模型怎么分析,最终输出必须落地到实物检具:用什么等级的量块、游标卡尺、千分尺、气动量仪、偏摆仪还是三坐标测量机(CMM)。脱离具体检测工装的公差分析一律视为无效草稿。
四、可在课堂与工艺室直接复用的“GD&T 结构化解构提示词模板”
为了帮助广大机械专业师生和制造工程师更靠谱地借助 AI 辅助图纸分析,这里分享一份在机械实训教学中经过反复迭代的形位公差结构化解析提示词:
你是一名严谨的机械制造工艺师与精密测量检验工程师(精通 GB/T 1182-2018、GB/T 16671 及 ISO 1101 标准)。
我将向你提供一张机械图纸的局部高清晰特征切片,请严格按以下四步进行结构化解析,禁止跳步或模糊推测:

第一步:要素拓扑与基准辨识(严防基准混淆)
1. 找出图中的基准符号(Datum Feature Symbol):
   - 记录基准代号字母(如 A、B、C);
   - 判断基准引线位置:若引线与尺寸线及箭头共线对齐,基准为【轴线/中心要素】;若明显错开,基准为【实际表面轮廓要素】;
   - 是否存在公共基准(如 A-B)或基准体系顺序?明确记录。

第二步:公差框格要素严格三段式解构
对图纸中出现的每一个形位公差框格,分字段提取:
- 几何特征项目:(如 直线度/平面度/垂直度/同轴度/径向圆跳动/全跳动/位置度)
- 公差带数值与形状特征:公差值前是否有“Φ”?是否有“SΦ”?
- 材料实体要求修饰符:是否有 Ⓜ(最大实体 MMC)、Ⓛ(最小实体 LMC)或未标注(独立原则)?
- 基准参照系排序:(如 第一基准 A,第二基准 B)

第三步:动态公差补偿与合格边界计算
- 若包含 Ⓜ 修饰符,结合该特征的极限尺寸,明确列出:
  * 当尺寸为最大实体时的允许几何公差;
  * 当尺寸偏离最大实体时,每增加 0.01mm 允许获得的动态补偿量;
  * 最大极限情况下的综合公差边界。

第四步:车间现场检测工艺方案推荐
- 推荐现场适用的检测工装与量具(如 等高V形块、杠杆千分表、偏摆检查仪、心轴或三坐标CMM);
- 简述工件找正定位步骤(消除哪些自由度)与测头走道采点规范;
- 明确指出该测量过程最容易发生的假超差操作失误。
用这种“拓扑核验 -> 框格解构 -> 实体补偿 -> 检具落地”的四阶结构化约束,大模型在图纸形位公差理解上的准确度会发生质的飞跃。更重要的是,它将枯燥的图纸检查转化成了一套严谨的工程思维训练。
如果你在讲解轴类零件配合与刀具切削几何角度时,想给学生更直观的三维空间理解,也可以直接结合我们制作的 刀具几何实验室 在线调整车刀切削刃前角、后角与主偏角姿态;如果需要给实训班级批量下发带公差任务单并收集签名,也可以体验我们的免费轻量工具 班小智 与 家校签收通。
结语:图纸是工程师的语言,标尺握在自己手中
在机械工程的世界里,图纸不是简单的画作,它是一份具有法律效应的制造合同。
一个基准引线错位 2 毫米,零件从图纸走到机床,再到装配线,可能导致数十万元的模具撞碎或批量返工。AI 能够以惊人的速度帮我们识别文字、整理工序、核算公差链,但对物理实体真实空间约束的敬畏,以及那份把游标卡尺和千分表稳稳贴在工件上的工匠定力,永远是任何算法所无法替代的。
善用 AI,但绝不盲信 AI;让算法做敏锐的助手,把标准的缰绳牢牢抓在自己手里。
相关文章
手机拍草图让 AI 直出数控 G 代码:为什么一上机床就容易“撞刀”?车间教师的防线与分步法
近期不少实训学生和创客尝试用多模态大模型“拍零件草图直接生成数控 G 代码”,但在实际试切中频繁发生刀具超程甚至撞刀事故。从一线数控实训教学经验出发,拆解多模态模型在机床运动学上的盲区,并给出四道安全防线与可落地的分步提示词工作流。
8 分钟
用大模型写机械工艺规程卡:为什么一碰公差就“满嘴胡话”?聊聊职教老师的约束调优实录
在数控实训与机械工艺规程编制中,直接让通用大模型写工艺卡片往往漏洞百出:不是公差带代号凭空捏造,就是装夹基准前后颠倒。从一线机械课堂实训出发,聊聊如何用“工序骨架解耦 + 局部查表约束”训出靠谱的教学工艺助手。
7 分钟
学校陆续开起 AI 通识课,平时作业怎样留才不会变成“代写比赛”?
2026 年秋季多地中小学与职业院校全面铺开人工智能通识课与场景化实践。从一线机械实训课的验收习惯出发,聊聊老师怎样改作业题目与交付要求,让学生没法一键复制交差。
7 分钟